
 供应信息


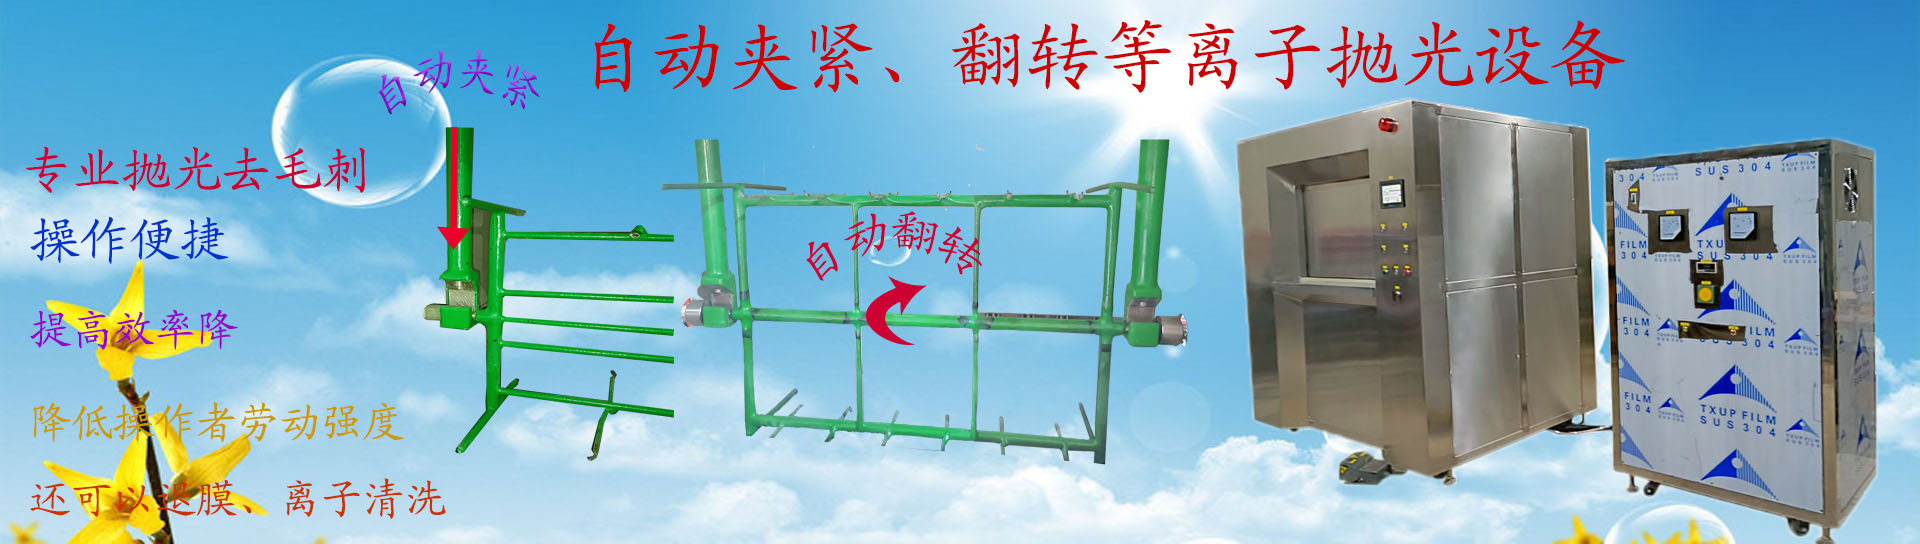
在现代精密制造的浪潮中,等离子去毛刺机以其的技术优势,正着金属加工领域迈向刺的新纪元。这款设备采用的等离子体技术,通过对金属工件表面进行微细而的处理,有效去除因切割、钻孔等工艺产生的微小瑕疵——即“毛刺”。
精工细作是其理念的体现:通过控制的离子束流和能量密度,不仅能够深入微观层面清理难以触及的区域,还能在保证材料原有性能不受影响的前提下实现的光洁度提升。这一过程无需传统磨削或化学处理带来的额外成本与环境负担,更加绿色环保且节能。
无论是航空航天部件的高精度要求,还是对无菌光滑表面的严格标准,亦或是汽车制造中对零部件间无缝配合的追求,等离子去毛刺机都能一一满足这些严苛条件下的生产需求。它不仅是制造业升级转型的重要推手之一,更是打造无瑕的金属世界不可或缺的利器。在这个注重细节与质量的时代里,选择等离子去毛刺技术就意味着选择了更的生产方式与更的产品品质。


等离子去毛刺机的能耗水平是一个复杂的问题,因为它高度依赖于具体的设备型号、处理工件(尺寸、材料、毛刺复杂程度)、工艺参数设置以及设备的技术水平。不过,可以对其能耗水平进行一个综合性的评估和描述:
1.能耗来源:
*等离子体电源:这是的耗电单元。它负责将输入的工频或中频交流电转换成高频、高压的直流或脉冲直流电,用于电离工作气体(通常是气、氢气、氮气或它们的混合气)产生高温等离子体。电源的功率范围很广,从处理小型精密零件的小型设备(可能几千瓦到十几千瓦)到处理大型铸件或复杂结构的大型设备(可达几十千瓦甚至上百千瓦)。
*气体系统:虽然气体本身的成本不算“电耗”,但提供稳定、流量的供气系统(如质量流量控制器、电磁阀)需要少量电力驱动。更重要的是,气体消耗量是整体运行成本的一部分。
*真空系统:大多数等离子去毛刺需要在真空腔室(低真空范围,通常10⁻¹Pa到10Pa)中进行。维持真空的机械泵或罗茨泵需要持续运行,其功率从几百瓦到几千瓦不等,取决于腔室大小和抽速要求。
*冷却系统:等离子体电源、电极(喷嘴)和真空腔室在运行中会产生大量热量,需要水冷或风冷系统来散热。冷却水泵或风扇的功率通常在几百瓦到一两千瓦左右。
*控制系统与辅助设备:包括PLC、人机界面、传感器、照明、传动装置(如有)等,耗电相对较小。
2.能耗水平范围与特点:
*中等能耗水平:相对于传统的机械去毛刺(如磨削、抛光,需要大功率电机驱动)或高能激光去毛刺(激光器本身效率较低),等离子去毛刺的整体能耗通常处于中等水平。其优势在于能量高度集中作用于毛刺本身,热影响区小,效率较高。
*高度可变:这是关键点。单台设备的峰值功率(主要取决于等离子电源)可以从10kW左右到100kW甚至更高。但实际运行中的平均功率和单件能耗差异巨大:
*工艺参数:处理功率(直接影响等离子体能量密度)、处理时间(由毛刺大小、复杂度和所需光洁度决定)是决定性因素。处理一个大型复杂铸件上的顽固毛刺所需能量远高于去除一个小型冲压件上的飞边。
*工件特性:材料的导热性、比热容、毛刺的体积和附着强度都影响能量消耗。导电性差的材料可能需要更高能量。
*设备效率:老式或低端设备的电源转换效率可能较低(如80%以下),而采用高频开关电源技术、优化设计的现代设备转换效率可超过90%,显著降低无效损耗。
*自动化程度:集成在自动化生产线中,设备启停频繁,真空泵等辅助设备可能间歇运行;而作为独立工作站,辅助设备待机或低负荷运行时间较长。
3.节能考量:
*优化工艺参数:通过实验找到去除特定毛刺所需的小有效功率和处理时间,避免过度处理是降低单件能耗的直接方法。
*选择设备:投资于采用电源、优化热管理和真空系统设计的设备,虽然初期成本可能略高,但长期运行的电费节省显著。
*自动化与智能控制:集成传感器和自适应控制系统,根据工件和毛刺情况实时调整功率和处理时间,避免不必要的能量浪费。
*设备维护:保持电极清洁、真空系统密封良好、冷却系统畅通,确保设备处于佳运行状态,防止效率下降。
*批量化处理:合理安排生产,尽量一次处理多个工件,分摊真空泵启动和待机能耗。
总结:
等离子去毛刺机的能耗不能一概而论。其等离子电源的功率范围通常在10kW到100kW+量级,是主要耗电单元。辅助的真空泵、冷却系统等贡献几百瓦到几千瓦的功耗。整体而言,其能耗属于工业制造设备中的中等水平,显著低于高能激光去毛刺,与机械去毛刺方法(如精密磨削)的能耗可能接近或有竞争力,但其非接触、高精度、无工具磨损的优势明显。特点是能耗高度依赖于具体应用场景(工件、毛刺)和工艺参数设置,单件能耗差异可达数倍甚至数十倍。因此,评估其能耗必须结合具体工况。通过选择设备、精心优化工艺参数、采用智能控制和良好维护,可以显著降低其运行能耗,使其在保证优异去毛刺效果的同时,具有较好的能效比和经济性。

在等离子去毛刺过程中,确保工件表面质量不受损伤是挑战。等离子体能量高、作用集中,若控制不当,极易导致基材过热、微观熔融、氧化、变色甚至几何尺寸改变。以下是保证表面质量的关键策略:
1.控制工艺参数(保障):
*能量密度与时间:优化等离子体的功率、电压、电流、频率(脉冲宽度)和气体流量。目标是使用刚好足以去除毛刺的能量,并严格控制暴露时间。过高的能量或过长的处理时间会将能量传递到基材,导致热影响区扩大、表面熔化或微观结构改变。脉冲等离子体技术(非连续放电)能有效降低热输入。
*气体成分与纯度:根据材料特性选择合适的工作气体(如气、氮气、氢气或混合气)。惰性气体(如)可减少氧化,反应性气体(如含氧或含氢)需谨慎控制比例以避免过度反应。高纯度气体至关重要,杂质(尤其是氧气、水汽)会加剧表面氧化和污染。
*压力与环境:维持稳定的真空腔室压力或特定氛围(惰性气体保护),隔绝空气,防止处理过程中或处理后的氧化反应。
2.精密的设备与定位控制:
*喷嘴设计与距离:选用合适孔径和形状的喷嘴,并控制喷嘴与工件表面的距离。距离过近能量过于集中易损伤基材;过远则能量分散,去毛刺效率低且等离子体可能扩散到非目标区域。自动化的、高精度的定位系统(如机器人或CNC)是保证一致性的关键。
*聚焦与引导:利用磁场或特殊喷嘴设计使等离子体束流更聚焦、更“锋利”,提高能量集中度,减少对周边区域的扩散影响。
*运动控制:确保等离子束相对于工件均匀、稳定、无重复扫描地运动,避免局部过热。路径规划需避开敏感区域或薄壁结构。
3.充分的工件预处理与保护:
*清洁度:工件表面必须清洁,无油污、指纹、灰尘或加工残留物。污染物在高温等离子体下会碳化、烧结或反应,形成难以去除的污渍或点蚀,并可能干扰等离子体作用。
*关键区域屏蔽:对于精密表面、螺纹、密封面、薄壁区域或非金属嵌件等不允许接触等离子体的区域,必须使用耐高温的物理掩膜(如金属箔、夹具)进行有效遮挡保护。
4.严格的过程监控与闭环控制:
*实时传感与反馈:集成光学传感器(如高速相机、光谱仪)或热像仪,实时监测等离子体状态(如弧光强度、颜色)、工件表面温度变化以及毛刺去除情况。基于反馈数据动态调整工艺参数(如功率、移动速度),实现自适应控制。
*稳定的环境条件:确保电源稳定性、冷却系统效率(防止设备过热影响输出)、气体流量压力稳定,减少波动带来的风险。
5.的后处理与质量验证:
*冷却与惰性保护:处理完成后,在惰性气氛下自然冷却或进行受控冷却,防止高温工件暴露空气发生二次氧化。
*清洁:去除处理过程中可能产生的微量再沉积物或反应产物(通常很轻微,但高要求下仍需)。
*严格检测:使用显微镜(光学/电子)、表面粗糙度仪、等检测工具,仔细检查处理区域及邻近表面,确认无过热痕迹(变色、熔融)、无点蚀、无氧化层、无尺寸变化,粗糙度符合要求,并确保非目标区域完全无影响。
总结:
保证等离子去毛刺的工件表面质量,本质在于能量输入的控制与空间约束。这需要:
*深入理解材料特性与等离子体相互作用的机理,以此为基础优化参数。
*投资于高精度、可控性强的设备(尤其是定位和闭环反馈系统)。
*实施严格的工艺流程控制和质量监控,从预处理到后处理全程把关。
*对操作人员进行培训,确保规程被严格执行。
通过系统性地应用以上策略,可以在去除毛刺的同时,地保护精密工件的原始表面完整性,满足严苛的质量要求。

您好,欢迎莅临八溢,欢迎咨询...
 触屏版二维码 |