
 供应信息


金属去毛刺机是制造业中用于提升工件表面质量的关键设备,其适用范围广泛,可处理多种材质和结构的金属零件毛刺。以下是其主要的适用场景及工件类型:
###一、适用材质
1.**黑色金属**:包括铸铁、碳钢、合金钢等材质的铸件、锻件,例如发动机缸体、变速箱壳体等,通过去毛刺可消除铸造或切割产生的飞边、毛刺,提升密封性和装配精度。
2.**有色金属**:适用于铝合金、铜合金、锌合金等精密零件,如汽车散热器、电子散热片等,避免毛刺导致导电性下降或装配干涉。
3.**不锈钢及特种合金**:、食品机械中的高精度部件需清除毛刺,以满足洁净度及耐腐蚀要求。
###二、典型工件类型
1.**复杂结构件**:含内孔、交叉孔、螺纹的工件(如液压阀块、喷嘴),传统工具难以触及的毛刺可通过磁力研磨、电解或高压水射流技术清除。
2.**薄壁精密件**:如手机中框、半导体模具等,采用振动研磨或化学去毛刺可避免变形,同时处理微米级毛刺。
3.**批量小型零件**:紧固件、齿轮、轴承保持架等可通过离心式或涡流式设备实现批量处理,单次处理量可达上千件。
###三、行业应用
-**汽车制造**:发动机曲轴油孔、刹车卡钳流道等关键部位的毛刺去除,直接影响部件寿命和安全性。
-**航空航天**:涡轮叶片气膜孔、燃料喷嘴等复杂流道结构,需确保毛刺零残留以避免高温高压工况下的失效风险。
-**电子通讯**:5G散热器、连接器端子等微细结构通过电解去毛刺可达到Ra0.2μm级表面粗糙度。
###四、工艺选择建议
-**高硬度工件**(如淬火钢)优先选用磨粒流或激光去毛刺;
-**柔性材料**(如铝型材)适用磁力抛光或化学工艺;
-**微型精密件**推荐采用电化学加工(ECM)技术。
现代金属去毛刺机通过自动化控制与智能检测系统,已能实现0.01mm级毛刺的去除,同时兼容从1克微型零件到数吨大型工件的全尺寸范围处理,成为智能制造体系中不可或缺的环节。


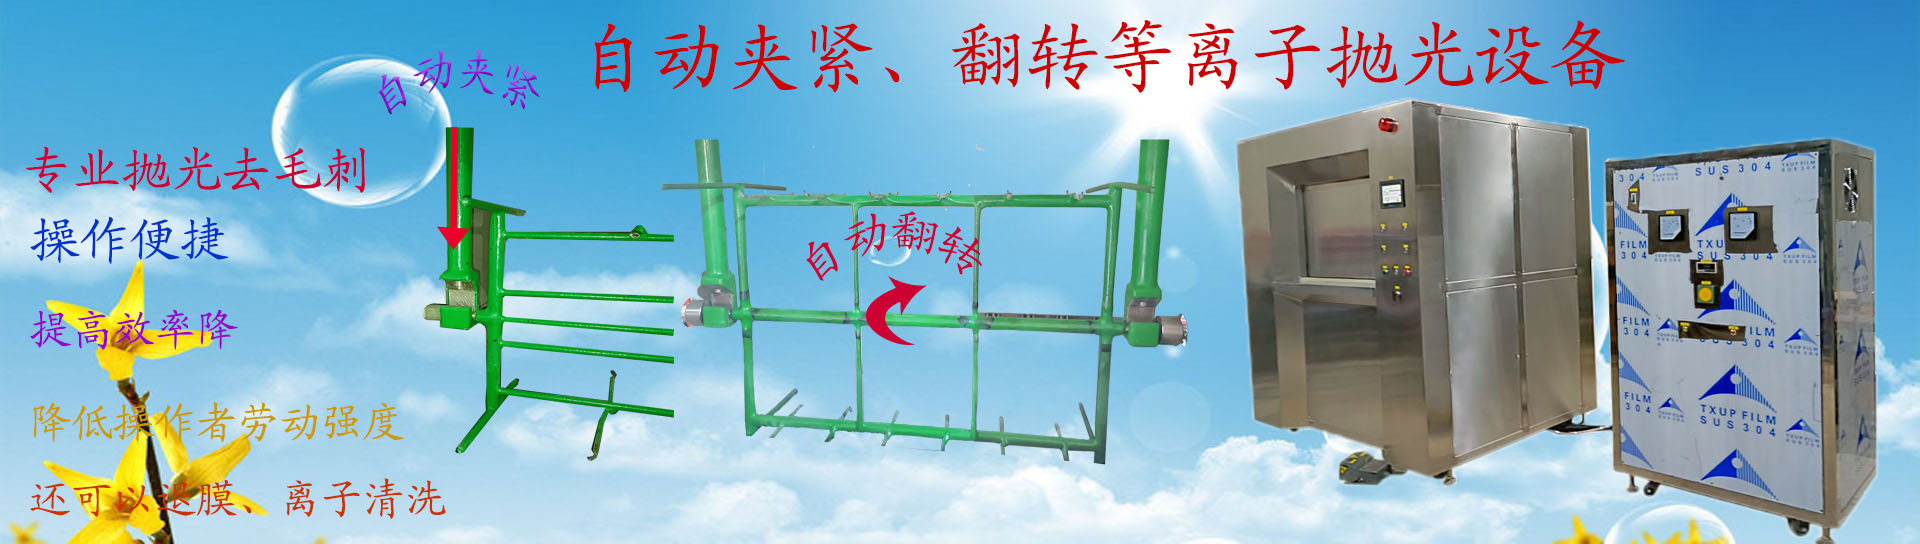
等离子去毛刺机是一种利用高能等离子体去除金属、塑料等工件表面毛刺的设备。以下为具体操作步骤及注意事项:
###**操作步骤**
1.**设备准备**
-检查电源、气源(压缩空气或惰性气体)连接是否稳固,气压需调整至设备要求范围(通常0.4-0.6MPa)。
-清理工作台及工件表面油污、灰尘,确保无杂质干扰。
-根据毛刺材质(如不锈钢、铝合金或塑料)选择匹配的电极和气体类型,安装电极并检查喷嘴是否通畅。
2.**参数设置**
-开机后进入控制面板,设置等离子电流(一般20-60A)、处理时间(5-30秒)及气体流量(参手册)。
-复杂工件可调节喷嘴与工件的距离(通常3-10mm),并通过夹具固定工件,避免处理时偏移。
3.**启动处理**
-佩戴防护眼镜和手套,启动设备预热1-2分钟。
-将工件放置于工作区域,按下启动键,等离子弧自动生成并扫描毛刺部位。高能离子体瞬间气化毛刺,处理时保持匀速移动喷嘴,避免局部过热。
4.**结束操作**
-完成处理后关闭电源,待设备冷却后清理残留金属粉尘。
-使用放大镜或检测仪器检查毛刺清除效果,必要时进行二次处理。
###**注意事项**
-**安全防护**:等离子弧会产生紫外线与高温,需穿戴防护装备,工作区保持通风。
-**参数适配**:不同材质需调整电流和气体类型,例如铝合金适用气,不锈钢需降低电流防氧化。
-**设备维护**:每日清理电极积碳,每周检查气路密封性,定期更换磨损喷嘴。
-**环境要求**:避免潮湿、粉尘环境,防止电路短路或等离子弧不稳定。
通过规范操作,等离子去毛刺机可处理微米级毛刺,提升工件精度,适用于精密零件、等领域的精细化加工。

在等离子去毛刺过程中,确保工件表面质量不受损伤是挑战。等离子体能量高、作用集中,若控制不当,极易导致基材过热、微观熔融、氧化、变色甚至几何尺寸改变。以下是保证表面质量的关键策略:
1.控制工艺参数(保障):
*能量密度与时间:优化等离子体的功率、电压、电流、频率(脉冲宽度)和气体流量。目标是使用刚好足以去除毛刺的能量,并严格控制暴露时间。过高的能量或过长的处理时间会将能量传递到基材,导致热影响区扩大、表面熔化或微观结构改变。脉冲等离子体技术(非连续放电)能有效降低热输入。
*气体成分与纯度:根据材料特性选择合适的工作气体(如气、氮气、氢气或混合气)。惰性气体(如)可减少氧化,反应性气体(如含氧或含氢)需谨慎控制比例以避免过度反应。高纯度气体至关重要,杂质(尤其是氧气、水汽)会加剧表面氧化和污染。
*压力与环境:维持稳定的真空腔室压力或特定氛围(惰性气体保护),隔绝空气,防止处理过程中或处理后的氧化反应。
2.精密的设备与定位控制:
*喷嘴设计与距离:选用合适孔径和形状的喷嘴,并控制喷嘴与工件表面的距离。距离过近能量过于集中易损伤基材;过远则能量分散,去毛刺效率低且等离子体可能扩散到非目标区域。自动化的、高精度的定位系统(如机器人或CNC)是保证一致性的关键。
*聚焦与引导:利用磁场或特殊喷嘴设计使等离子体束流更聚焦、更“锋利”,提高能量集中度,减少对周边区域的扩散影响。
*运动控制:确保等离子束相对于工件均匀、稳定、无重复扫描地运动,避免局部过热。路径规划需避开敏感区域或薄壁结构。
3.充分的工件预处理与保护:
*清洁度:工件表面必须清洁,无油污、指纹、灰尘或加工残留物。污染物在高温等离子体下会碳化、烧结或反应,形成难以去除的污渍或点蚀,并可能干扰等离子体作用。
*关键区域屏蔽:对于精密表面、螺纹、密封面、薄壁区域或非金属嵌件等不允许接触等离子体的区域,必须使用耐高温的物理掩膜(如金属箔、夹具)进行有效遮挡保护。
4.严格的过程监控与闭环控制:
*实时传感与反馈:集成光学传感器(如高速相机、光谱仪)或热像仪,实时监测等离子体状态(如弧光强度、颜色)、工件表面温度变化以及毛刺去除情况。基于反馈数据动态调整工艺参数(如功率、移动速度),实现自适应控制。
*稳定的环境条件:确保电源稳定性、冷却系统效率(防止设备过热影响输出)、气体流量压力稳定,减少波动带来的风险。
5.的后处理与质量验证:
*冷却与惰性保护:处理完成后,在惰性气氛下自然冷却或进行受控冷却,防止高温工件暴露空气发生二次氧化。
*清洁:去除处理过程中可能产生的微量再沉积物或反应产物(通常很轻微,但高要求下仍需)。
*严格检测:使用显微镜(光学/电子)、表面粗糙度仪、等检测工具,仔细检查处理区域及邻近表面,确认无过热痕迹(变色、熔融)、无点蚀、无氧化层、无尺寸变化,粗糙度符合要求,并确保非目标区域完全无影响。
总结:
保证等离子去毛刺的工件表面质量,本质在于能量输入的控制与空间约束。这需要:
*深入理解材料特性与等离子体相互作用的机理,以此为基础优化参数。
*投资于高精度、可控性强的设备(尤其是定位和闭环反馈系统)。
*实施严格的工艺流程控制和质量监控,从预处理到后处理全程把关。
*对操作人员进行培训,确保规程被严格执行。
通过系统性地应用以上策略,可以在去除毛刺的同时,地保护精密工件的原始表面完整性,满足严苛的质量要求。

您好,欢迎莅临八溢,欢迎咨询...
 触屏版二维码 |